拡散接合とは、金属などの部材を融点以下の温度に加熱し、適切な圧力を加えながら接触させることで、接合界面における原子の拡散と金属結合を利用して一体化する接合法です。一般的な固相拡散接合では母材を溶融させないため、溶接で問題となる溶融・凝固に伴う変形や組織変化を抑えながら、高い接合強度を実現できます。
航空宇宙分野のチタン合金やニッケル基耐熱合金、半導体製造装置、マイクロチャネル熱交換器など、精密性・耐熱性・清浄度が求められる製品で活用されている技術です。一方、接合温度・圧力・時間の最適化、表面粗さや酸化皮膜の管理、真空ホットプレスなどの設備投資が必要になるため、すべての製品に適しているわけではありません。
【基礎知識】拡散接合とは?原理と仕組みをわかりやすく解説
拡散接合は、英語でDiffusion BondingまたはDiffusion Weldingと呼ばれる金属接合法です。
日本産業規格のJIS Z 3001-2:2018「溶接用語-第2部:溶接方法」では、部材を密着させ、母材の融点以下の温度で、塑性変形をできるだけ生じない程度に加圧し、接合面間に金属結合を実現する方法として定義されています。
この定義で注目したいのは、母材を溶かすことではなく、接合面同士を原子レベルで結び付けることを目的としている点です。
一般的な融接では、金属を溶融させてから凝固させることで接合します。一方、固相拡散接合では、母材を固体の状態に保ったまま接合を進めます。
ただし、JIS上の拡散接合には、固相拡散接合だけでなく液相拡散接合も含まれます。液相拡散接合では、母材より融点の低いインサート金属などを一時的に液化させ、元素の拡散によって等温凝固させます。
したがって、「拡散接合は必ず接合界面にも液相が存在しない」という理解は正確ではありません。母材を溶かさない固相接合と、界面に一時的な液相を形成する液相拡散接合を区別する必要があります。
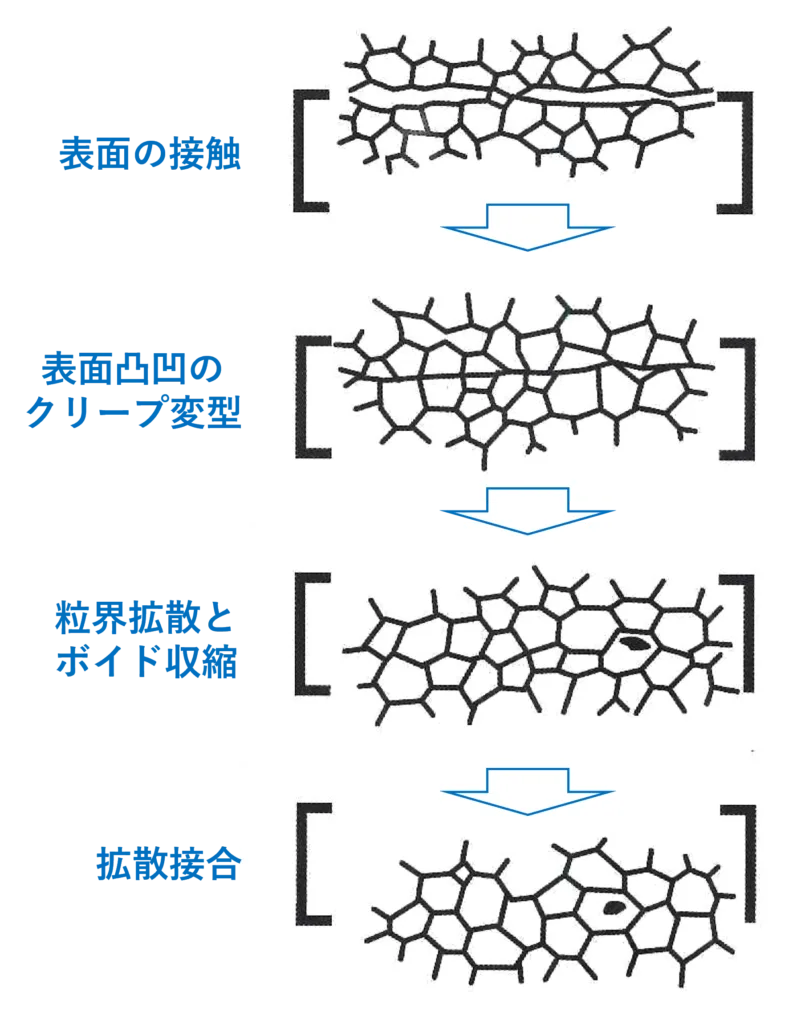
拡散接合の原理を4段階で理解する拡散接合が成立するまでには、単に金属同士を押し付けるだけではなく、接触面積の増加と原子レベルの結合という複数の過程があります。
第1段階:接合面の準備
接合する部材の表面には、加工による微細な凹凸や酸化皮膜、油分、吸着ガスなどが存在しています。
この状態では、見た目には全面が接触しているようでも、実際には微小な突起部分でしか接触していない場合があります。
そのため、接合前に研磨や洗浄などを行い、表面状態を整える必要があります。
第2段階:真空引きと加熱・加圧
部材を装置内に設置し、真空引きや適切な雰囲気制御を行います。
その後、設定した温度まで加熱しながら圧力を加えます。
加熱によって金属の変形抵抗が低下し、微細な凹凸が変形して接触面積が増加します。
第3段階:接合界面の密着と原子拡散
接触部分では、原子同士が十分に近づき、金属結合が形成されます。
加えて、高温環境によって原子の移動が促進され、接合界面の空隙が徐々に縮小していきます。
このとき、界面付近の原子の移動や結晶粒界の移動などが接合の進行に関係します。
第4段階:界面の一体化
適切な温度と時間を維持すると、接合界面のボイドが減少し、界面の組織的な一体化が進みます。
最終的には、接合界面が母材と連続した構造に近づき、高い接合強度が得られます。
このように、拡散接合は表面の密着と原子の拡散を組み合わせた接合法です。
なぜ母材を溶かさずに接合できるのか金属原子は固体状態でも完全に静止しているわけではありません。
温度が上昇すると原子の熱振動が活発になり、原子空孔などを介した拡散が進みやすくなります。
接合面同士が十分に密着していれば、原子同士が相互作用できる距離まで近づき、金属結合が成立します。
つまり、金属を液体にしなくても、適切な温度・圧力・時間を与えることで接合が可能になるのです。
ただし、温度を上げれば必ず品質が向上するわけではありません。過度な加熱は結晶粒の粗大化や材料特性の変化につながるため、母材の特性を維持できる条件を見極める必要があります。
【品質を左右する条件】温度・圧力・時間・真空雰囲気の重要性
拡散接合の品質を決める主要な条件は、接合温度、接合圧力、保持時間、接合雰囲気、材料表面の状態です。
これらは独立した要素ではなく、相互に影響しながら接合の進行を左右します。
1. 接合温度:原子拡散を促進する重要条件接合温度は、原子拡散の速度と材料の変形挙動を左右します。
IHI機械システムの技術資料では、一般的な拡散接合の温度設定例として、母材の融点の約50~80%が紹介されています。
ここでいう融点との比率は、材料ごとの温度特性を考えるための目安です。実際の設定では絶対温度で比較し、合金の固相線温度や組織変化、熱処理履歴なども考慮します。
温度が低すぎる場合には、原子拡散や接合界面の密着が十分に進最初に、未接合部が残る可能性があります。
逆に温度が高すぎると、次のような問題が発生します。
- 結晶粒の粗大化
- 母材の機械的特性の低下
- 寸法変化や熱変形
- 異種材料間の過剰な反応拡散
- 金属間化合物の成長
したがって、接合温度は母材の融点だけでなく、最終製品に求められる機械的特性から決定する必要があります。
2. 接合圧力:表面の密着度を高める圧力は、接合する二つの表面を密着させるために必要です。
適切な圧力を加えることで、表面の微細な突起が変形し、実際の接触面積が増加します。
しかし、圧力が不足すると接触面積が小さいままとなり、界面にボイドが残りやすくなります。
一方、圧力が過剰になると、次のような問題が生じます。
- 部材の過度な変形
- 内部流路や薄肉部分のつぶれ
- 接合部周辺の寸法精度低下
- 治具や加圧機構への負荷増大
特に、薄板を積層してマイクロチャネル熱交換器を製造する場合には、内部流路の形状を維持しながら均一に加圧する技術が欠かせません。
また、装置の最大荷重だけでなく、接合面に実際に作用する面圧を管理が必要です。
3. 接合時間:ボイドの縮小と拡散の進行を管理する接合時間は、加熱・加圧状態をどれだけ維持するかを示す条件です。
時間が短すぎると、界面の密着や原子拡散が不十分になり、接合強度が不足する可能性があります。
反対に、長時間加熱すると生産性が低下するだけでなく、異種金属間の反応層が成長し、接合部が脆くなる場合があります。
重要なのは、接合時間を単独で決めないことです。
同じ材料でも温度や面圧、表面状態が異なれば、必要な保持時間は変わります。
量産を想定する場合には、接合強度だけでなく、処理時間と製品歩留まりのバランスを評価する必要があります。
4. 真空雰囲気:酸化と残留ガスを防ぐ拡散接合では、真空雰囲気が重要な役割を担います。
金属表面に酸化皮膜が形成されると、母材同士の直接接触が妨げられます。
また、接合面の微細な隙間に大気中の気体が残っていると、ボイドの形成や縮小の阻害につながることがあります。
日本溶接協会の溶接情報センターでは、一般的な真空雰囲気の例として、10⁻²~10⁻³Pa程度が紹介されています。
ただし、これはすべての材料に共通する必須設定値ではありません。材料の酸化特性や残留ガス、装置構造によって必要な真空度は異なります。
材料によっては、アルゴンなどの不活性ガスを利用した部分加圧雰囲気で接合する方法もあります。
一方、アルゴンのように母材へ固溶しにくいガスは、接合界面の空隙に残留して空隙の収縮を妨げる場合があります。
したがって、単に真空度を高くすればよいのではなく、接合対象の材料と雰囲気の相性を考える必要があります。
5. 表面粗さと酸化皮膜:接合不良を防ぐポイント拡散接合で見落とされやすいのが、接合前の表面状態です。
接合面が粗いと、表面の突起部分だけが接触し、隙間が残りやすくなります。
表面粗さが小さく、平面度が良好であれば、接触面積を増やしやすくなります。
ただし、表面粗さについて全材料に共通するRaの合格値があるわけではありません。材料、形状、接合条件、要求品質に応じて設定する必要があります。
さらに重要なのが酸化皮膜です。
例えばアルミニウムは、非常に安定した酸化皮膜を形成するため、高真空・高温という条件だけでは十分に除去できない場合があります。
日本溶接協会の技術解説でも、アルミニウムの酸化皮膜を接合阻害要因として取り上げ、機械的な皮膜の分散や材料組成を考慮した対策が説明されています。
接合前の研磨、脱脂、洗浄、表面処理を適切に組み合わせることが、品質の安定化につながります。
【材料と用途】チタン合金・ニッケル基耐熱合金・異種金属への適用性
拡散接合は、同じ金属同士だけでなく、異なる金属同士や金属とセラミックスの接合にも利用できます。
ただし、材料の組み合わせによって酸化皮膜、拡散速度、熱膨張係数、界面反応が異なるため、すべての異材接合が容易に成立するわけではありません。
チタン合金:航空宇宙分野で重要な接合技術チタン合金は、軽量で比強度が高く、耐食性にも優れることから、航空宇宙分野などで重要な材料です。
一方、酸素との親和性が高く、表面に形成される酸化皮膜が接合を妨げる要因になります。
そのため、チタン合金の拡散接合では、次の項目を慎重に管理します。
- 接合前の表面洗浄と酸化皮膜対策
- 接合温度と保持時間
- 加圧による界面の密着状態
- 接合後の結晶組織と機械的特性
- 接合界面の残留欠陥
特に航空宇宙用途では、接合強度だけでなく、疲労特性や長期使用時の信頼性も重要です。
2025年3月には、チタン合金の拡散接合について、接合機構、ボイドの閉鎖、原子の相互拡散、微細組織の変化、継手特性を整理したレビュー論文が『Journal of Materials Processing Technology』に掲載されています。
チタン合金の拡散接合は、単なる接合技術にとどまらず、材料組織の制御まで含めた製造技術として研究が進められています。
ニッケル基耐熱合金:高温環境で使用する部品に適するニッケル基耐熱合金は、高温強度や耐酸化性などに優れ、航空エンジンや発電設備などの高温部材に使用される材料です。
こうした材料は、高温での使用性能を維持する必要があるため、接合時に母材の組織や機械的特性を大きく変化させないことが重要になります。
拡散接合は、母材を溶融させずに接合できるため、適切な条件を設定すれば、溶融溶接で生じる凝固組織や溶接割れの問題を避けやすくなります。
ただし、ニッケル基耐熱合金は合金元素が多く、接合界面での元素の移動や析出物の変化などを考慮しなければなりません。
また、耐熱合金では液相拡散接合も利用されます。
液相拡散接合では、融点降下元素を含むインサート金属を利用し、接合界面に一時的な液相を形成します。その後、融点降下元素を母材側へ拡散させ、等温凝固によって接合部を形成します。
固相拡散接合とは原理が異なるため、工程設計の段階で区別する必要があります。
異種金属接合:異なる材料の特性を組み合わせる異種金属接合は、拡散接合の重要な応用分野です。
例えば、銅とアルミニウムを組み合わせることで、銅の電気伝導性や熱伝導性と、アルミニウムの軽量性を活用できます。
しかし、異種金属では接合界面に金属間化合物が生成することがあります。
金属間化合物の種類や厚さによっては、接合部が脆くなり、強度が低下する可能性があります。
そのため、接合温度と保持時間を調整し、反応層の成長を適切に制御する必要があります。
また、材料間の熱膨張係数の差が大きい場合には、加熱・冷却時の残留応力にも注意が必要です。
必要に応じて中間材(インサート材)を使用し、界面反応や熱膨張の差を緩和する方法も検討されます。
拡散接合の適用材料と用途の関係代表的な材料と用途、接合時の注意点を整理すると次のようになります。
| 材料・組み合わせ | 主な特徴・用途 | 接合時の注意点 |
|---|---|---|
| チタン合金 | 航空宇宙部品、軽量構造部材 | 酸化皮膜、組織変化、接合温度 |
| ニッケル基耐熱合金 | 航空エンジン、高温部材 | 合金元素の拡散、析出物、界面反応 |
| ステンレス鋼 | 熱交換器、産業用流路部品 | 表面状態、加圧条件、ボイド |
| 銅・アルミニウム合金 | 電子機器用水冷板、放熱部品 | 金属間化合物、保持時間、熱膨張差 |
| 金属・セラミックス | 放熱デバイス、異材複合部品 | 濡れ性、熱膨張差、中間材の選択 |
このように、拡散接合の適用性は材料の組み合わせと要求性能によって変わります。
産業分野で広がる具体的な用途IHIの技術資料では、拡散接合を利用した製品として、次のような用途が紹介されています。
マイクロチャネル熱交換器
薄い金属板に微細な溝を加工し、複数枚を積層して接合することで、内部に複雑な流路を形成できます。
小型化と高い熱交換性能を両立できるため、水素ステーションや洋上プラントなどの設備に利用されています。
半導体製造装置
半導体製造装置では、異物混入の抑制や高い清浄度が大切です。
ろう材や接着剤を使用しない拡散接合は、こうした要求に適した選択肢になります。
電子機器用水冷板
銅やアルミニウム合金を利用した水冷板は、電子機器や5G・IoT関連部品などの冷却用途に利用されます。
微細な流路を形成できることが、製品設計上の利点です。
セラミックスと金属の複合部品
セラミックスと銅を組み合わせた放熱デバイスなど、単一材料では実現しにくい特性を持つ製品にも応用されています。
【徹底比較】拡散接合と溶接・ろう付けの違いは?
接合方法を選択する際には、接合強度だけでなく、母材の変形、加工精度、使用環境、設備投資、生産量などを総合的に判断する必要があります。
拡散接合・溶接・ろう付けの比較| 比較項目 | 拡散接合 | 溶接(融接) | ろう付け |
|---|---|---|---|
| 接合原理 | 原子拡散による金属結合 | 母材の溶融・凝固 | ろう材の溶融・ぬれ |
| 母材の溶融 | 原則なし | あり | なし |
| 接合材料 | 母材同士が基本 | 母材・必要に応じ溶加材 | ろう材を使用 |
| 接合強度 | 母材相当も期待できる | 条件により高強度 | 母材相当も実現可能 |
| 接合変形 | 比較的小さい | 熱変形や残留応力に注意 | 比較的小さくできる |
| 表面精度 | 高い精度が必要 | 工法により異なる | 接合隙間やぬれ性が重要 |
| 異種材料 | 適用可能だが反応制御が必要 | 材料の組み合わせに制約 | 比較的適用範囲が広い |
| 内部流路の形成 | 得意 | 構造によって難しい | 多数箇所の同時接合が可能 |
| 設備投資 | 真空ホットプレスなどが必要 | 工法により幅がある | 炉中ろう付けなど設備により異なる |
| 主な課題 | 長時間処理、表面精度、設備費 | 溶融欠陥、変形、熱影響 | ろう材の残留、腐食、耐熱性 |
溶接の代表的な方法であるアーク溶接やレーザ溶接では、熱によって母材を溶融させて接合します。
この方法は施工性や生産性に優れ、比較的幅広い形状の部材に適用できます。
一方、溶融と凝固が伴うため、材料や条件によっては次の問題が生じます。
- 溶接熱による変形
- 残留応力
- 凝固割れや気孔
- 熱影響部の組織変化
拡散接合は母材を溶かさないため、こうした溶融に起因する問題を抑えやすい方法です。
特に、平面同士の接合や複雑な内部流路の形成では優位性があります。
ただし、接合面の加工精度や設備条件が厳しくなるため、現場施工や大型構造物の組み立てでは溶接の方が合理的な場合もあります。
拡散接合とろう付けの違いろう付けは、母材より融点の低い金属材料を接合部に配置し、それを溶融させて母材表面にぬれ広がらせる接合法です。
母材を溶かさずに接合する点では拡散接合と共通しています。
しかし、両者には大きな違いがあります。
拡散接合では、原則として母材同士が直接金属結合します。一方、ろう付けでは、接合界面にろう材が残ります。
ろう付けのメリットは、異種材料を接合しやすく、複数の接合箇所を一度に処理できることです。
日本溶接協会の技術解説でも、炉中ろう付けなどによって複雑な構造物を効率よく接合できることが紹介されています。
ただし、ろう材の組成や使用温度によっては、耐熱性や耐食性に制約が生じます。
高い清浄度や母材に近い組成の接合部が求められる場合には、拡散接合が有力な選択肢になります。
拡散接合が向いている製品・向いていない製品拡散接合が向いているのは、次のような製品です。
- 高い接合強度と寸法精度が必要な部品
- 内部に複雑な流路を持つ熱交換器
- 接合面を高精度に加工できる製品
- 接着剤やろう材などの異物混入を避けたい製品
- チタン合金や耐熱合金などの精密部品
- 同じ仕様の部品をまとめて製造する製品
一方、次のような条件では、ほかの工法を検討する価値があります。
- 接合面の平面度を確保できない製品
- 現場での補修や大型構造物の施工
- 接合部に大きな隙間が存在する製品
- 少量生産で設備投資を回収しにくい製品
- 接合時間を極端に短くする必要がある製品
重要なのは、拡散接合が溶接やろう付けより常に優れているわけではないということです。製品の機能と製造条件に応じた使い分けが大切です。
【設備・コスト・品質管理】真空ホットプレスと接合強度の評価方法
拡散接合を実際の製造工程に導入するには、接合条件を再現できる装置と、接合品質を確認する検査体制が必要です。
拡散接合装置の仕組み工業用途では、真空ホットプレスが代表的な設備です。
基本的には、次の機能を組み合わせた構造になっています。
- 真空容器
- 真空ポンプ
- 加熱ヒーター
- 断熱材
- 油圧式などの加圧機構
- 温度・圧力制御装置
- 冷却機構
- 接合用治具
真空容器の内部で部材を加熱し、プレス機構によって接合面に圧力を加えます。
温度と面圧を均一に保つことが品質の安定化につながります。
特に大型製品や多層積層部品では、加熱の均一性と加圧の均一性が重要です。
真空ホットプレスの実際の装置仕様IHI機械システムの技術資料では、同社の単軸型真空ホットプレスについて、次の仕様例が紹介されています。
- 最大押力:1,000kN
- 最高温度:1,350℃
- 接合体の最大質量:600kg
- ワークゾーン:長さ500mm×幅500mm×高さ500mm
これは特定メーカーの装置仕様であり、すべての拡散接合装置に共通する数値ではありません。
また、大型化や量産に対応するため、複数の加圧軸を備えた多軸型も開発されています。
単軸型は比較的標準的な構成で、多軸型は大型製品や複数製品の同時処理に対応しやすいことが特徴です。
拡散接合の設備費用はどのくらい?拡散接合装置の導入費用は、処理する材料や製品サイズ、必要な温度、最大加圧力、真空性能によって大きく変わります。
そのため、装置の価格を一律の金額で判断することはできません。
特に費用に影響するのは次の項目です。
1. 最高使用温度
高温に対応するヒーター、断熱材、炉体構造などが必要になります。
2. 最大加圧力
大型製品や広い接合面を処理する場合には、より高い加圧能力と剛性が必要です。
3. 真空性能
真空ポンプや排気系統、気密性を確保するための設備が必要になります。
4. ワークサイズ
処理対象が大型化すると、炉体や加熱室、治具のサイズも大きくなります。
5. 量産対応
多軸型や自動制御、冷却機能などを追加すると、設備構成が複雑になります。
導入時には本体価格だけでなく、設置工事、電力、冷却設備、治具、保守点検、試作・条件開発の費用まで含めて評価する必要があります。
設備を自社保有する以外に、接合専門メーカーへ加工を委託し、量産性や品質を検証してから導入を判断する方法もあります。
接合強度を評価する方法拡散接合では、外観がきれいに仕上がっていても、内部に未接合部やボイドが残っている可能性があります。
そのため、複数の評価方法を組み合わせて品質を判断します。
代表的な方法は次のとおりです。
引張試験
試験片を引っ張り、破断時の荷重から引張強度を評価します。
接合部で破断するのか、母材側で破断するのかも重要な判断材料です。
せん断試験
接合界面に平行な方向へ荷重を加え、せん断強度を確認します。
金属組織観察
接合部の断面を研磨・腐食処理し、顕微鏡で観察します。
ボイド、未接合部、結晶粒の状態、界面反応層などを確認できます。
SEM・EDS分析
走査電子顕微鏡や元素分析を利用し、接合界面の微細構造や元素分布を調べます。
特に異種金属接合では、金属間化合物や拡散層の評価に有効です。
疲労・クリープ試験
繰り返し荷重や高温長時間荷重を与え、実際の使用環境に近い条件で耐久性を評価します。
航空宇宙部品や高温設備などでは、静的強度だけでは不十分な場合があります。
非破壊検査:超音波探傷検査の役割製品を破壊せずに接合状態を確認する方法として、超音波探傷検査があります。
超音波を接合部へ入射させ、界面からの反射エコーを分析することで、内部の欠陥や接合状態を評価します。
IHIの技術資料では、SUS304同士の拡散接合において、接合圧力を変化させた試験結果が紹介されています。
低い面圧で確認されたボイドが、面圧を高めることで減少し、引張試験でも母材と同等の強度が確認されました。
加えて、超音波探傷の反射エコーの変化が、断面組織観察や引張試験の結果と整合したことが報告されています。
この事例は、接合条件と非破壊検査を組み合わせて品質を管理する重要性を示しています。
ただし、超音波探傷にも限界があります。
接合界面に非常に薄い未接合部や、接触しているものの十分に結合していない部分が存在すると、通常の検査では検出が難しい場合があります。
そのため、非破壊検査だけで接合強度を完全に保証できるわけではありません。
試作段階では破壊試験や断面観察によって検査結果との相関を確認し、量産段階では適切な検査条件と判定基準を確立が必要です。
【プロの結論】拡散接合を導入する際に確認すべき5つの判断基準
拡散接合を採用するかどうかは、接合強度だけで決めるべきではありません。
製品の構造、材料の組み合わせ、製造数量、品質要求、設備費用まで含めた総合的な判断が必要です。
特に重要なのは、次の5項目です。
判断基準1:接合面の加工精度を確保できるか拡散接合では、接合面の粗さや平面度が接合品質に直結します。
加工精度を確保できない場合、接合面に隙間が残り、十分な強度を得られない可能性があります。
したがって、接合工程だけでなく、その前段階の機械加工や洗浄工程も含めて製造プロセスを設計する必要があります。
判断基準2:材料の組み合わせに問題はないか同種金属同士と異種金属同士では、接合時に発生する現象が異なります。
異種材料の場合、脆い金属間化合物の形成や熱膨張係数の違いが問題になることがあります。
材料の組み合わせごとに試作し、接合界面の組織や強度を検証が必要です。
判断基準3:接合条件を安定して再現できるか接合温度、面圧、保持時間、真空度が少し変化するだけでも、接合品質に影響する場合があります。
特に量産では、装置内の温度分布や加圧の均一性が重要です。
試作で成功した条件を、量産設備でも再現できるかどうかを確認しなければなりません。
判断基準4:設備費用に見合う生産メリットがあるか真空ホットプレスの導入には、初期投資だけでなく、運転費用や保守費用も発生します。
一方、複数の部品を積層して一度に接合できる場合には、従来の組立工程を簡略化できる可能性があります。
設備費用と製造コストだけでなく、部品点数の削減、後加工の削減、製品性能の向上なども含めて評価する必要があります。
判断基準5:要求品質に適した検査体制があるか高強度の接合ができたとしても、その品質を安定して確認できなければ、重要部品への適用は難しくなります。
引張試験、金属組織観察、超音波探傷検査などを組み合わせ、製品の用途に応じた品質保証体制を構築することが必要です。
拡散接合の本質は、単に金属を接合することではなく、接合界面を母材に近い状態へ一体化することにあります。
その価値を最大限に生かすには、材料・表面・温度・圧力・時間・検査を一つの製造プロセスとして設計することが欠かせません。
【2026年版】拡散接合に関するよくある質問(FAQ)
Q1:拡散接合とは簡単にいうと何ですか?
A1:金属などの部材を融点以下の温度に加熱し、圧力を加えて密着させ、原子の拡散と金属結合によって一体化する接合法です。一般的な固相拡散接合では母材を溶融させません。
Q2:拡散接合の温度は何度くらいですか?
A2:材料によって異なります。一般的な目安として、母材の融点の約50~80%の温度域が紹介されています。ただし、融点との比率は絶対温度で考える必要があり、合金の組成や組織変化、要求強度などを考慮して決定します。
Q3:拡散接合には必ず真空が必要ですか?
A3:必ずしも真空だけが選択肢ではありません。酸化を防止でき、母材と有害な反応を起こさない不活性ガス雰囲気なども利用できます。ただし、真空は酸化や残留ガスを抑えるため、代表的な接合雰囲気として使用されています。
Q4:拡散接合で異種金属を接合できますか?
A4:可能です。銅とアルミニウム合金などの組み合わせが検討されています。ただし、界面に脆い金属間化合物が生成する場合があるため、接合温度や時間の制御が必要です。材料によっては中間材の利用も有効です。
Q5:拡散接合とろう付けの最大の違いは何ですか?
A5:拡散接合では母材同士の金属結合を基本とするのに対し、ろう付けでは母材より融点の低いろう材を溶融させて接合します。高い清浄度や母材に近い接合部が求められる場合には拡散接合が有利ですが、複雑な異種材料の組み立てや量産性ではろう付けが適する場合もあります。
Q6:拡散接合の強度はどのように確認しますか?
A6:引張試験やせん断試験による機械的評価、断面の金属組織観察、超音波探傷検査などを組み合わせます。用途によっては疲労試験やクリープ試験、気密試験も必要です。
Q7:拡散接合の最大のデメリットは何ですか?
A7:高精度な表面加工と接合条件の管理が必要で、真空ホットプレスなどの設備にも費用がかかることです。また、接合に時間がかかる場合があり、少量生産や現場施工には必ずしも適していません。
拡散接合は、母材を溶融させずに加熱・加圧し、原子の拡散によって接合界面を一体化させる技術です。
高い接合強度、低変形、優れた清浄度を実現できることから、チタン合金やニッケル基耐熱合金、半導体製造装置、マイクロチャネル熱交換器など、幅広い産業分野で利用されています。
一方で、実用化には温度・圧力・時間の最適化、真空雰囲気の管理、表面粗さや酸化皮膜への対策が欠かせません。異種金属接合では、金属間化合物や熱膨張差への対応も必要です。
2026年時点で注目したいのは、単に接合できる材料の種類を増やすことだけでなく、接合プロセスと装置制御、品質評価を一体化させる方向です。
実際にIHIの技術開発では、真空ホットプレスの大型化・多軸化に加え、接合プロセスの開発や超音波探傷による品質評価も取り上げられています。また、チタン合金に関する2025年のレビュー研究でも、ボイドの閉鎖や微細組織の変化など、接合品質を左右する現象が整理されています。
最終的に、拡散接合を採用するかどうかは、次の考え方で判断できます。
- 高い強度・精度・清浄度が必要なら、拡散接合を検討する。
- 現場施工や柔軟な組み立てが必要なら、溶接を検討する。
- 異種材料を効率よく接合し、複数箇所を同時処理したいなら、ろう付けを検討する。
接合方法の優劣を一律に決めるのではなく、製品に必要な性能と製造コストのバランスを見極めることが、拡散接合を有効活用するための最も要点です。
参考資料・技術的根拠- 日本規格協会「JIS Z 3001-2:2018 溶接用語-第2部:溶接方法」:規格の定義と有効状態。
- IHI「真空ホットプレスを用いた拡散接合プロセスの開発」:接合原理、装置仕様、実用例、引張試験・超音波探傷による評価。
- 日本溶接協会「溶接情報センター」:接合機構、酸化皮膜、表面粗さ、真空雰囲気に関する技術解説。
- TWI「Diffusion Bonding」:異種材料、表面状態、真空設備、適用材料と用途。
- 『Journal of Materials Processing Technology』2025年掲載「Advances in mechanism and application of diffusion bonding of titanium alloys」:チタン合金の拡散接合に関するレビュー研究。